
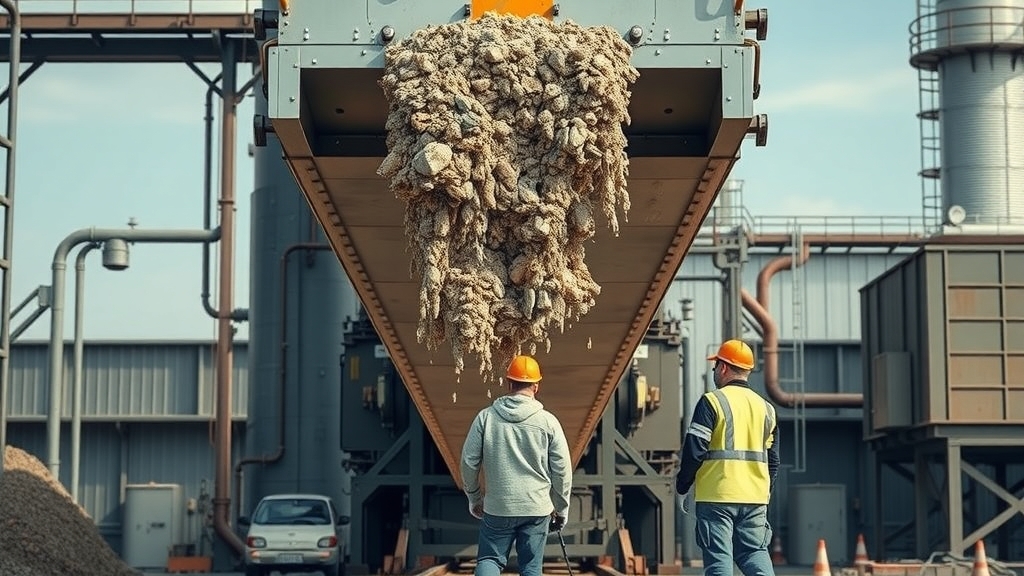
چرا تجهیزات انتقال مواد دچار گرفتگی میشوند؟ بررسی علتها و راهکارها
در دنیای پویای صنعت ماشینسازی، تجهیزات انتقال مواد (Bulk Material Handling) حکم رگهای حیاتی یک واحد تولیدی را دارند. هرگونه اختلال، توقف یا انسداد در این مسیر، نهتنها خط تولید را متوقف میکند، بلکه هزینههای سربار تعمیرات و نگهداری را به شدت افزایش میدهد. گرفتگی تجهیزات انتقال مواد مشکلی نیست که به یکباره رخ دهد؛ بلکه معمولاً برآیند تعاملات پیچیده بین خواص فیزیکی مواد، طراحی مکانیکی دستگاه و شرایط محیطی است. برای درک عمیق این چالش، باید از نگاه یک طراح ماشینساز به مسئله نگریست که چگونه اصطکاک داخلی ذرات و چسبندگی سطحی میتواند یک سیستم انتقال مدرن را با بحران روبرو کند.
توقف ناخواسته در یک کارخانه سیمان یا یک خط فرآوری مواد غذایی به دلیل انسداد در شوتها یا نوار نقالهها، میتواند ساعتی هزاران دلار ضرر به همراه داشته باشد. در بسیاری از موارد، ریشه مشکل در عدم تطابق میان «رفتار جریانی ماده» و «هندسه مسیر انتقال» نهفته است. در ادامه این نوشتار، با رویکردی فنی و مهندسی به بررسی علل ریشهای این معضل و راهکارهای عملیاتی برای پیشگیری از آن میپردازیم تا پایداری عملیاتی سیستمهای شما تضمین شود.
ویژگیهای فیزیکی مواد؛ متهم ردیف اول گرفتگی
یکی از اصلیترین دلایل گرفتگی تجهیزات انتقال مواد، نادیده گرفتن متغیرهای فیزیکی ماده در حال انتقال است. موادی که دارای رطوبت بالا هستند یا خاصیت هیگروسکوپیک (جذب رطوبت) دارند، به سرعت در نقاط استراتژیک سیستم مانند زانوییها و خروجیهای قیف تجمع مییابند. در این حالت، ذرات به جای لغزش روی یکدیگر، به هم قفل شده و قوسی مستحکم بالای دهانه خروجی ایجاد میکنند که جریان را کاملاً مسدود میسازد.
علاوه بر رطوبت، دانهبندی و توزیع اندازه ذرات (Particle Size Distribution) نیز نقش کلیدی ایفا میکند. زمانی که ترکیبی از ذرات بسیار ریز و درشت با هم منتقل میشوند، ذرات ریز تمایل دارند فضاهای خالی بین ذرات درشت را پر کنند. این امر باعث افزایش تراکم توده و ایجاد چسبندگی مکانیکی میشود. در سیستمهای انتقال پنوماتیک، این موضوع حتی حادتر است؛ چرا که تغییر در دانهبندی میتواند منجر به افت فشار ناگهانی و رسوب مواد در لولهها شود که فرآیند عیب یابی تجهیزات صنعتی را پیچیدهتر و زمانبرتر میکند. برای مطالعه بیشتر، مقاله چالشهای انتقال مواد پودری در صنایع معدنی را هم بخوانید.
تأثیر ویسکوزیته و چسبندگی سطحی بر جریان مواد
چسبندگی یا Adhesion زمانی رخ میدهد که جاذبه بین ماده و دیواره تجهیزات بیش از نیروی گرانش یا نیروی محرکه سیستم باشد. در ماشینآلاتی که با مواد شیمیایی یا پلیمری سر و کار دارند، افزایش دما میتواند باعث نرم شدن سطح ذرات و ایجاد پیوندهای شیمیایی موقت با دیواره فلزی شود. این لایه نازک اولیه، مانند یک هسته مرکزی عمل کرده و لایههای بعدی مواد روی آن انباشته میشوند تا جایی که مسیر انتقال به طور کامل مسدود گردد. برای مقابله با این پدیده، انتخاب پوششهای سطحی مناسب (مانند پلیاتیلن با وزن مولکولی بسیار بالا یا تفلون) در مرحله طراحی ماشینآلات ضروری است.
نقص در طراحی مکانیکی و هندسه مسیر انتقال
حتی با وجود مواد پایدار، یک طراحی مکانیکی ضعیف میتواند عامل اصلی گرفتگی باشد. زاویه شیب شوتها (Chutes) باید همیشه چند درجه بیشتر از زاویه اصطکاک لغزشی ماده باشد. در بسیاری از موارد مشاهده شده است که طراحان برای صرفهجویی در فضا، از زانوییهای با شعاع کم یا شوتهای با شیب تند و غیرمنعطف استفاده میکنند. این نقاط به اصطلاح «نقاط کور» یا Dead Zones ایجاد میکنند که سرعت حرکت ماده در آنها به صفر میرسد. وقتی سرعت به صفر برسد، انباشتگی آغاز شده و کل مقطع مسیر را در بر میگیرد.
پدیده رچهولینگ (Ratholing) در سیلوها و مخازن
یکی از مشکلات رایج در مخازن ذخیره که به تجهیزات انتقال متصل هستند، پدیده رچهولینگ است. در این حالت، فقط موادی که مستقیماً بالای دهانه خروجی قرار دارند تخلیه میشوند و یک حفره لولهای شکل در وسط مخازن ایجاد میشود، در حالی که بقیه مواد به دیوارهها چسبیده و حرکت نمیکنند. این موضوع نه تنها ظرفیت مفید مخزن را کاهش میدهد، بلکه با گذشت زمان و خشک شدن یا فاسد شدن مواد باقیمانده، ریسک سقوط ناگهانی توده و آسیب به تجهیزات انتقال پایینی (مانند فیدرهای لرزشی) را افزایش میدهد. راهکار تخصصی در اینجا، تغییر الگوی جریان از «جریان قیفی» به «جریان تودهای» (Mass Flow) از طریق اصلاح هندسه مخروطی مخزن است.
عوامل عملیاتی و خطاهای انسانی در سیستمهای انتقال
همیشه مشکل از طراحی یا ماده نیست؛ گاهی نحوه بهرهبرداری از دستگاه باعث گرفتگی میشود. بارگذاری بیش از حد (Overloading) یکی از شایعترین این موارد است. هر سیستم انتقال دارای یک ظرفیت اسمی (Rated Capacity) است. وقتی اپراتور برای جبران عقبافتادگی تولید، سرعت فیدر را بیش از حد افزایش میدهد، نسبت هوا به ماده در سیستمهای پنوماتیک یا فضای اشغال شده در اسکرو کانوایرها (Screw Conveyors) از حد مجاز فراتر میرود. این تراکم بیش از حد باعث میشود گشتاور مورد نیاز موتور افزایش یافته و در نهایت با گیر کردن فیزیکی مواد، سیستم از کار بیفتد. برای مطالعه بیشتر، مقاله محاسبه ظرفیت تجهیزات انتقال مواد برای یک خط تولید را هم بخوانید.
در جدول زیر، تأثیر پارامترهای مختلف بر احتمال بروز گرفتگی در سه نوع تجهیز رایج آورده شده است:
| نوع تجهیز | عامل اصلی گرفتگی | پیامد عملیاتی | راهکار پیشنهادی |
|---|---|---|---|
| اسکرو کانوایر (مارپیچ) | فشردهسازی مواد در گامهای انتهایی | بریدن شفت یا سوختن الکتروموتور | استفاده از گام متغیر (Variable Pitch) |
| نوار نقاله (Belt) | ریزش مواد در نقاط انتقال (Transfer Points) | انحراف نوار و آسیب به رولرها | نصب سیستمهای پاککننده (Scrapers) |
| انتقال پنوماتیک | کاهش سرعت خطی هوا | رسوب مواد و انسداد کامل لوله | کنترل هوشمند دبی هوا و فشار |
مثال کاربردی در این زمینه، کارخانجات تولید آرد است. در فصل زمستان به دلیل اختلاف دمای داخل و خارج سوله، میعان در داخل لولههای انتقال رخ میدهد. این رطوبت ناچیز باعث میشود آرد به دیواره لولهها چسبیده و لایهای سخت ایجاد کند. اپراتورهای با تجربه در این شرایط با پیشگرم کردن سیستم یا استفاده از عایقهای حرارتی، مانع از بروز این مشکل میشوند. این نشان میدهد که نگهداری تجهیزات صرفاً به تعمیر قطعات شکسته محدود نمیشود، بلکه شامل مدیریت شرایط محیطی نیز هست.
راهکارهای مهندسی برای پیشگیری و رفع گرفتگی
برای مقابله با گرفتگی، باید از ترکیبی از راهکارهای فعال و غیرفعال استفاده کرد. راهکارهای غیرفعال شامل اصلاح طراحی، استفاده از متریالهای ضد سایش و صیقلی در جدارههای داخلی و حذف زوایای تند است. اما در بسیاری از فرآیندها، به دلیل ماهیت ناگزیر مواد (مانند ضایعات مرطوب یا سنگ معدن چسبنده)، باید از سیستمهای فعال کمک گرفت. این سیستمها شامل محرکهای مکانیکی هستند که با وارد کردن ضربه یا لرزش، پیوند بین ذرات و دیواره را از بین میبرند.
در اینجا لیستی از موثرترین ابزارهای مقابله با گرفتگی آورده شده است:
- ویبراتورهای صنعتی: نصب شده بر روی بدنه مخازن برای تحریک ذرات در نزدیکی خروجی.
- سیستمهای سیالسازی (Fluidization): تزریق هوای فشرده از طریق صفحات متخلخل برای کاهش اصطکاک داخلی پودرها.
- شوتهای با پوشش سرامیکی یا پلیمری: کاهش ضریب اصطکاک سطحی برای تسهیل حرکت مواد.
- فیدرهای دوار (Rotary Valves): کنترل دقیق دبی ورودی برای جلوگیری از اشباع مسیر انتقال.
استفاده از این ابزارها باید با تحلیل دقیق جریان مواد (Flow Property Analysis) همراه باشد تا از آسیب دیدن سازه فلزی بر اثر ارتعاشات بیش از حد جلوگیری شود.
نقش پایش هوشمند در پایداری سیستم
امروزه با پیشرفت تکنولوژی، سنسورهای مانیتورینگ جریان (Flow Monitoring Sensors) به کمک مهندسان آمدهاند. این سنسورها که بر پایه تکنولوژیهای مایکروویو یا آکوستیک کار میکنند، میتوانند کوچکترین تغییر در سرعت جریان یا شروع تشکیل توده در داخل لولههای غیرقابل رویت را تشخیص دهند. با اتصال این سنسورها به سیستم PLC، میتوان قبل از اینکه گرفتگی به مرحله بحرانی برسد، اقدامات اصلاحی مانند فعالسازی خودکار ضربهزنها یا کاهش سرعت تغذیه را انجام داد. این رویکرد پیشگیرانه، هسته اصلی نگهداری و تعمیرات پیشبینانه (Predictive Maintenance) در صنایع پیشرفته است.
در نهایت، گرفتگی تجهیزات انتقال مواد یک پدیده تصادفی نیست، بلکه پاسخی فیزیکی به شرایط تحمیل شده به سیستم است. با درک صحیح از ویژگیهای رئولوژیکی مواد و تلفیق آن با طراحی مکانیکی هوشمندانه و پروتکلهای صحیح اپراتوری، میتوان بهرهوری خطوط تولید را به حداکثر رساند. به یاد داشته باشید که در مهندسی ماشینسازی، “جریان مداوم” به معنای “سود مستمر” است و هرگونه سرمایهگذاری برای بهبود مسیر انتقال، در کوتاهترین زمان ممکن از طریق کاهش توقفات تولید، بازگشت سرمایه خواهد داشت.

دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید.