
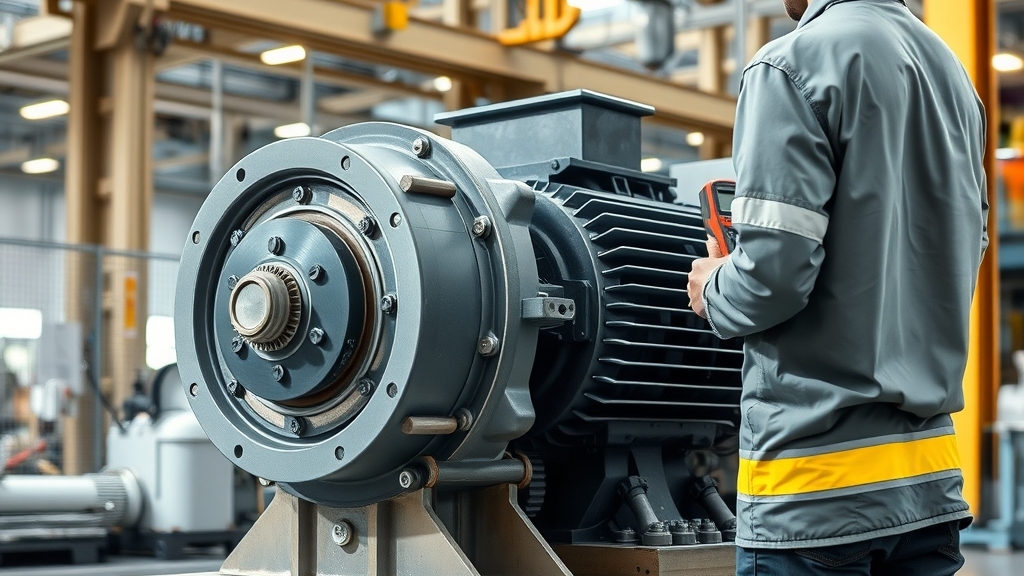
راهنمای عیبیابی صدا و لرزش غیرعادی در تجهیزات صنعتی
در دنیای پویای صنعت ماشینسازی، تجهیزات و ماشینآلات به عنوان قلب تپنده خطوط تولید شناخته میشوند. هرگونه تغییر در رفتار نرمال این سیستمها، بهویژه به شکل صداهای ناهنجار یا ارتعاشات غیرمنتظره، نباید صرفاً به عنوان یک مزاحمت صوتی تلقی شود؛ بلکه این علائم در واقع زبان گویای ماشین هستند که از بروز یک اختلال درونی خبر میدهند. تجربه نشان داده است که نادیده گرفتن این سیگنالهای اولیه میتواند منجر به توقفهای ناگهانی خط تولید و هزینههای گزاف تعمیراتی شود که با یک بررسی بهموقع قابل پیشگیری بودند.
شناخت دقیق ریشههای ارتعاش و صدا مستلزم درک عمیق از دینامیک ماشین و تعامل قطعات متحرک با یکدیگر است. هر جزء از یک ماشین صنعتی، از یاتاقانها گرفته تا چرخدندهها، دارای یک امضای ارتعاشی خاص است. زمانی که این امضا تغییر میکند، متخصصان با استفاده از تحلیلهای فرکانسی سعی میکنند منشأ دقیق مشکل را شناسایی کنند. این فرآیند که تحت عنوان پایش وضعیت شناخته میشود، اولین گام در مسیر نگهداری پیشبینانه است و به ما اجازه میدهد قبل از وقوع فاجعه، اقدامات اصلاحی را انجام دهیم.
ماهیت ارتعاش و صدا در محیطهای صنعتی
ارتعاش در واقع حرکت نوسانی یک جسم حول نقطه تعادل خود است. در ماشینآلات صنعتی، هیچ سیستمی کاملاً بدون لرزش نیست؛ اما تفاوت میان یک لرزش استاندارد و یک لرزش مخرب در دامنه و فرکانس آن نهفته است. صدا نیز محصول همین ارتعاشات است که از طریق هوا یا بدنه ماشین منتقل شده و به گوش ما میرسد. در بسیاری از موارد، لرزشی که با چشم دیده نمیشود یا با دست لمس نمیگردد، خود را به صورت یک صدای زیر یا بم خاص نشان میدهد که نشاندهنده اصطکاک غیرمجاز یا ناپایداری مکانیکی در بخشهای داخلی است.
درک تفاوت میان ارتعاشات اجباری (Forced Vibration) و ارتعاشات آزاد میتواند کلید اصلی در تشخیص باشد. ارتعاشات اجباری معمولاً ناشی از نیروهای دورهای مانند نابالانسی جرم یا خرابی چرخدندهها هستند، در حالی که ارتعاشات آزاد زمانی رخ میدهند که سیستم پس از یک ضربه اولیه، در فرکانس طبیعی خود نوسان میکند. برای مطالعه بیشتر، مقاله نگهداری پیشگیرانه تجهیزات انتقال مواد را هم بخوانید.
تفاوت فرکانس و دامنه در عیبیابی
برای یک متخصص ماشینسازی، فرکانس (تعداد نوسان در واحد زمان) مشخص میکند که “چه چیزی” در حال لرزش است و دامنه (شدت نوسان) نشان میدهد که وضعیت “چقدر بد” است. برای مثال، اگر در یک فن سانتریفیوژ، فرکانس ارتعاش دقیقاً با سرعت دوران شفت (1X) برابر باشد، احتمالاً با مشکل نابالانسی مواجه هستیم. اما اگر این فرکانس ضریبی از تعداد پرههای فن باشد، مشکل ممکن است مربوط به پدیدههای آیرودینامیکی یا تلاطم جریان باشد. این تفکیک دقیق، از تعویض بیدلیل قطعات سالم جلوگیری کرده و تمرکز تیم تعمیرات را بر روی منبع اصلی تنش معطوف میسازد.
ریشهیابی علل لرزش غیرعادی در ماشینآلات
بروز لرزشهای غیرعادی معمولاً ریشه در سه عامل اصلی دارد: خطاهای هندسی، نیروهای نامتوازن و سستی اتصالات. در بسیاری از موارد، ترکیب این عوامل باعث تشدید وضعیت میشود. به عنوان مثال، یک ناهماهنگی جزئی در کوپلینگ میتواند باری اضافی بر یاتاقانها تحمیل کرده و منجر به سایش سریع و در نهایت لرزشهای شدیدتر شود. عیب یابی لرزش تجهیزات صنعتی در این مرحله نیازمند ابزارهای دقیق اندازهگیری و البته تجربه بصری و شنیداری است تا بتوان میان خطای نصب و مستهلک شدن قطعه تفکیک قائل شد. برای آشنایی با تجهیزات مرتبط، صفحه شافت را هم ببینید.
یکی از مثالهای کاربردی در صنایع سیمان و فولاد، لرزش ناشی از تجمع آلودگی روی پرههای فن یا ایمپلر پمپهاست. این جرمهای میکروسکوپی که به مرور زمان روی قطعات دوار مینشینند، مرکز ثقل را جابهجا کرده و نیروی گریز از مرکز عظیمی ایجاد میکنند. این نیرو به صورت مستقیم به بیرینگها منتقل شده و باعث ایجاد صداهای ضربهای میشود. در چنین شرایطی، صرفاً بالانس کردن مجدد قطعه راهکار نهایی نیست، بلکه باید سیستمهای فیلتراسیون و روانکاری نیز مورد بازبینی قرار گیرند تا از تکرار مجدد مشکل جلوگیری شود.
عدم هممحوری (Misalignment)؛ قاتل خاموش یاتاقانها
عدم هممحوری زمانی رخ میدهد که محور مرکزی دو شفت متصل به هم (مثلاً موتور و گیربکس) در یک راستا نباشند. این مشکل میتواند به صورت موازی یا زاویهای باشد. این پدیده باعث ایجاد بارهای شعاعی و محوری غیرطبیعی میشود که نه تنها تولید گرما میکند، بلکه لرزشهایی با فرکانس ۲ برابر سرعت دوران (2X) ایجاد مینماید. استفاده از ابزارهای تراز لیزری مدرن امروزه بخش جداییناپذیری از فرایند نگهداری ماشینآلات است که دقت را به صدم میلیمتر میرساند. برای مطالعه بیشتر، مقاله انتقال مواد در خطوط تولید صنعتی را هم بخوانید.
نابالانسی جرم (Imbalance)
نابالانسی زمانی اتفاق میافتد که مرکز جرم یک قطعه دوار با مرکز گردش آن منطبق نباشد. این موضوع در دورهای بالا بسیار خطرناک است، چرا که نیروی ناشی از نابالانسی با توان دوم سرعت افزایش مییابد. به عبارت سادهتر، اگر سرعت دستگاه دو برابر شود، نیروی لرزشی چهار برابر خواهد شد. تشخیص این مورد معمولاً سادهتر است زیرا لرزش در جهت شعاعی حداکثر بوده و فاز ارتعاش در نقاط مختلف شفت ثابت باقی میماند. بالانس در محل (In-situ Balancing) بدون باز کردن کامل تجهیز، یکی از راهکارهای تخصصی و بهینه برای رفع این معضل در صنایع سنگین به شمار میرود.
آنالیز صداهای هشداردهنده در تجهیزات
صدا در محیطهای صنعتی یک نشانگر بسیار حساس است. یک تکنسین با تجربه میتواند تفاوت میان صدای “سوت” ناشی از نشتی هوا و صدای “خرد شدن” ناشی از آسیب دیدن ساچمههای بلبرینگ را به خوبی تشخیص دهد. صداهای ناهنجار معمولاً به دلیل اصطکاک فلز با فلز، کاویتاسیون در سیالات یا تخلیه الکتریکی در موتورها ایجاد میشوند. برای عیبیابی دقیق، باید از گوشهای مجهز به گوشیهای پزشکی صنعتی (Stethoscope) یا سنسورهای اولتراسونیک استفاده کرد تا فرکانسهای خارج از محدوده شنوایی انسان نیز ردیابی شوند.
در پروژهای که بر روی یک توربوکمپرسور فشار بالا انجام میشد، صدای جیرجیر ملایمی در فرکانسهای بالا شنیده میشد که در ابتدا به نظر میرسید مربوط به تسمهها باشد. اما پس از آنالیز دقیقتر مشخص شد که لقی در محفظه نگهدارنده یاتاقان (Housing) باعث ایجاد لرزشهای ریز و مالش قطعات شده است. این تجربه ثابت کرد که هرگز نباید صداهای کوچک را کماهمیت جلوه داد؛ چرا که این صداها اغلب پیشدرآمدی بر خرابیهای متالورژیکی عمیق هستند. تشخیص به موقع این صداها بخش کلیدی از فرایند تعمیرات تجهیزات صنعتی است که مانع از ذوب شدن قطعات یا شکستن شفتهای گرانقیمت میشود.
- صدای کوبشی (Knocking): معمولاً نشاندهنده لقی در یاتاقانهای لغزشی یا شاتونهاست.
- صدای ناله (Whining): اغلب در گیربکسها و به دلیل درگیری نادرست دندانهها یا سایش بیش از حد آنها شنیده میشود.
- صدای هیس (Hissing): نشانه کلاسیک نشتی در سیستمهای پنوماتیک یا هیدرولیک تحت فشار است.
- صدای جیغ (Squealing): نشاندهنده لغزش تسمهها یا خشک شدن روانکار در بیرینگهای سرعت بالا میباشد.
ابزارهای نوین در عیبیابی لرزش تجهیزات صنعتی
امروزه دوره عیبیابی سنتی و تکیه بر حس لامسه به پایان رسیده است. استفاده از لرزشسنجهای دیجیتال (Vibrometers) و آنالایزرهای FFT (Fast Fourier Transform) به ما اجازه میدهد تا سیگنالهای پیچیده ارتعاشی را به مولفههای فرکانسی مجزا تجزیه کنیم. این تکنولوژی مانند گرفتن نوار قلب از ماشین است. با مشاهده طیف فرکانسی، میتوانیم دقیقاً بگوییم کدام چرخدنده در یک گیربکس چندمرحلهای دچار پریدگی دنده شده است، بدون اینکه نیاز به باز کردن درب گیربکس باشد.
علاوه بر لرزشسنجی، تصویربرداری حرارتی (Thermography) نیز مکمل بسیار قدرتمندی است. لرزشهای غیرعادی تقریباً همیشه با افزایش دما در محل اصطکاک همراه هستند. این رویکرد چندجانبه، دقت تشخیص را بالا برده و ریسک خطای انسانی را در تصمیمگیریهای حساس مدیریتی کاهش میدهد.
تاثیرات اقتصادی و عملیاتی خرابیهای ناشی از لرزش
لرزش و صدای غیرعادی نه تنها به خود دستگاه آسیب میزنند، بلکه کیفیت محصول نهایی را نیز تحت تاثیر قرار میدهند. برای مثال در دستگاههای تراش CNC، لرزشهای میکروسکوپی منجر به کاهش کیفیت سطح (Surface Finish) و خروج از تلرانسهای ابعادی میشود که در صنایع دقیق مانند هوافضا، به معنای ضایعات کامل قطعه است.
| وضعیت تجهیز | تاثیر بر مصرف انرژی | هزینه نگهداری | ریسک توقف تولید |
|---|---|---|---|
| تراز و بالانس شده | بهینه (حداقلی) | پایین (برنامهریزی شده) | بسیار کم |
| لرزش متوسط (هشدار) | افزایش جزئی | متوسط | احتمالی |
| لرزش شدید (بحرانی) | افزایش قابلتوجه | بسیار بالا (تعویض قطعه) | بسیار زیاد و فوری |
همانطور که در جدول بالا مشاهده میکنید، رابطه مستقیمی میان سلامت مکانیکی و بهرهوری انرژی وجود دارد. ارتعاش در واقع انرژی هدر رفتهای است که به جای صرف شدن در مسیر تولید، صرف تخریب قطعات و ایجاد گرما میشود.
استراتژیهای پیشگیرانه و تعمیرات اصلاحی
برای مقابله با چالش لرزش و صدا، سازمانها باید از رویکرد “خرابی و تعمیر” (Reactive) به سمت رویکرد “پایش و پیشگیری” (Proactive) حرکت کنند. این کار با تدوین جداول زمانی دقیق برای روانکاری، بازرسیهای دورهای پیچ و مهرهها (Looseness Check) و استفاده از سنسورهای نصب ثابت (Online Monitoring) بر روی تجهیزات حساس میسر میشود. عیب یابی لرزش تجهیزات صنعتی نباید به زمان وقوع مشکل محدود شود، بلکه باید بخشی از روتین روزانه اپراتورها باشد.
یکی از نکات کلیدی در تعمیرات اصلاحی، بررسی “لقی مکانیکی” است. گاهی اوقات منبع لرزش خود ماشین نیست، بلکه سست شدن پیچهای فونداسیون یا ترک خوردن شاسی فلزی است. در یک مورد خاص، لرزش شدید یک پمپ گریز از مرکز بزرگ پس از ماهها بررسی قطعات داخلی، در نهایت با تزریق اپوکسی به زیر پایه بتنی و سفت کردن مجدد بولتها برطرف شد. این نشان میدهد که نگاه یک متخصص باید فراتر از اجزای متحرک رفته و کل ساختار و زیرساخت ماشین را در بر بگیرد.
در نهایت، آموزش پرسنل نقش حیاتی ایفا میکند. اپراتوری که نسبت به صدای طبیعی ماشین خود حساس است، بهترین سنسور برای شناسایی زودهنگام مشکلات است. در مهندسی ماشینسازی، هرگز نباید با این فرض که “این صدا همیشه بوده” خود را فریب دهیم. هر تغییری دلیلی دارد و هر دلیلی، راهکاری فنی و مهندسی را میطلبد که با تکیه بر اصول علمی و ابزارهای مدرن، پایداری خط تولید را تضمین میکند.


دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید.