
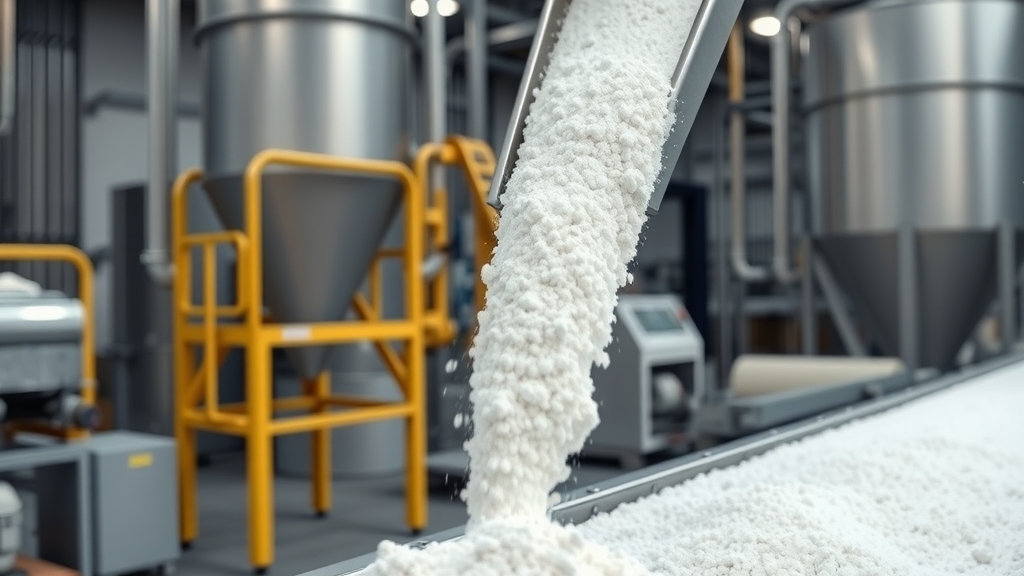
مواد پودری، گرانولی و چسبنده چه تفاوتی در فرآیند انتقال دارند؟
در دنیای مهندسی مکانیک و طراحی خطوط تولید، درک رفتار فیزیکی مواد قبل از طراحی هرگونه سیستم انتقالی، حیاتیترین گام محسوب میشود. بسیاری از پروژههای صنعتی به دلیل نادیده گرفتن تفاوتهای جزئی در ویسکوزیته، اندازه ذرات یا زاویه استراحت (Angle of Repose) مواد، با شکستهای هزینهبری مواجه شدهاند. انتقال مواد پودری و گرانولی، در کنار مدیریت مواد چسبنده، سه ضلع اصلی چالشهای جابهجایی مواد در کارخانجات هستند که هر کدام استراتژی و تجهیزات خاص خود را میطلبند.
یک طراح ماشینآلات باید بداند که ماده در حال انتقال، فراتر از یک نام ساده، مجموعهای از رفتارهای مکانیکی است. برای مثال، پودرها به دلیل سطح تماس بسیار بالا، تمایل زیادی به جذب رطوبت و ایجاد پل (Bridging) در خروجی مخازن دارند، در حالی که گرانولها بیشتر با چالش سایش و خردایش ذرات دست و پنجه نرم میکنند. در این میان، مواد چسبنده به دلیل پیوندهای بینمولکولی قوی، کابوس نگهداری و تعمیرات سیستمهای انتقال به شمار میروند و نیازمند راهکارهای فعال برای پاکسازی مسیر هستند.
انتقال مواد پودری؛ چالش ذرات میکرونی و کنترل غبار
مواد پودری به دلیل اندازه ذرات بسیار کوچک (معمولاً زیر ۵۰۰ میکرون)، رفتاری شبیه به سیالات از خود نشان میدهند. در فرآیند انتقال این مواد، یکی از بزرگترین چالشها، کنترل گرد و غبار و جلوگیری از هدررفت محصول است. سیستمهای انتقال پنوماتیک (انتقال با فشار هوا) در اینجا نقش پررنگی ایفا میکنند، اما باید دقت داشت که سرعت بیش از حد هوا میتواند منجر به سایش لولهها و تخریب بافت پودر شود. در مقابل، سرعت پایین نیز باعث رسوب مواد در زانوها و گرفتگی مسیر میگردد.
یکی دیگر از پدیدههای رایج در جابهجایی پودرها، «هوادهی» یا Aeration است. وقتی پودرها در جریان قرار میگیرند، لایههای نازکی از هوا بین ذرات محبوس شده و حجم توده افزایش مییابد. این موضوع در طراحی فیدرهای حجمی میتواند باعث خطا در دوزینگ شود. به همین دلیل، در صنایع دارویی یا غذایی، استفاده از سیستمهای تخلیه کیسه بدون غبار و فیلترهای میکرونی در انتهای خط انتقال، از الزامات لاینفک طراحی است. برای مطالعه بیشتر، مقاله چالشهای انتقال مواد پودری در صنایع معدنی را هم بخوانید.
مدیریت گرفتگی و ایجاد پل در سیستمهای پودری
وقتی درباره انتقال مواد پودری صحبت میکنیم، نمیتوانیم از مشکل «پلزدگی» در خروجی هاپرها بگذریم. این اتفاق زمانی رخ میدهد که ذرات پودر به دلیل نیروهای واندروالسی یا رطوبت ناچیز، به هم قفل شده و دهانه خروجی را مسدود میکنند. برای حل این مشکل، ماشینسازان از لرزانندهها (Vibrators) یا سیستمهای سیالسازی (Fluidizers) استفاده میکنند که با تزریق هوای خشک به جداره مخزن، اصطکاک بین مواد و بدنه را کاهش میدهند.
در طراحی تجهیزات خطوط تولید که با پودر سر و کار دارند، آببندی شفتها و یاتاقانها اهمیت دوچندانی دارد. ورود پودر به داخل یاتاقان نه تنها باعث خرابی قطعه میشود، بلکه میتواند به دلیل اصطکاک زیاد، دمای محیط را بالا برده و در مورد پودرهای آلی (مانند آرد یا شکر)، خطر انفجار گرد و غبار را به همراه داشته باشد. استفاده از ایرسیل (Air Seal) در محل یاتاقانها یکی از امضاهای یک طراحی حرفهای در این حوزه است. برای آشنایی با تجهیزات مرتبط، صفحه اسکرو کانوایر را هم ببینید.
انتقال مواد گرانولی؛ تعادل میان سرعت و اصطکاک
مواد گرانولی مانند حبوبات، دانههای پلیمری، کودهای شیمیایی یا سنگریزهها، نسبت به پودرها رفتار پیشبینیپذیرتری دارند، اما این به معنای ساده بودن فرآیند انتقال آنها نیست. در اینجا پارامتر اصلی، «روانی» یا Flowability است. ذرات گرانول معمولاً جریانپذیری خوبی دارند، اما به دلیل جرم بالاتر هر ذره، انرژی جنبشی آنها در هنگام حرکت میتواند مخرب باشد. در زانوهای سیستمهای انتقال، برخورد گرانولها با دیواره باعث سایش شدید میشود که در درازمدت لوله را سوراخ میکند. برای آشنایی با تجهیزات مرتبط، صفحه نوار نقاله را هم ببینید.
برای انتقال مواد گرانولی در مسافتهای کوتاه، کانوایرهای حلزونی (Screw Conveyors) با گامهای مشخص بسیار کارآمد هستند. اما باید مراقب بود که فاصله بین لبه مارپیچ و بدنه کانوایر (Clearance) به گونهای تنظیم شود که دانهها بین این دو فضا گیر نکرده و له نشوند. در صنایع پتروشیمی، برای جابهجایی گرانولهای پلیاتیلن، معمولاً از سیستمهای انتقال فاز رقیق (Dilute Phase) استفاده میشود تا از ایجاد گرمای ناشی از اصطکاک و ذوب شدن سطحی گرانولها جلوگیری گردد. برای مطالعه بیشتر، مقاله انتقال مواد در خطوط تولید صنعتی را هم بخوانید.
سایش و تخریب فیزیکی ذرات در جابهجایی گرانول
یکی از دغدغههای اصلی در جابهجایی مواد گرانولی حساس (مثل غلات یا محصولات دارویی روکشدار)، جلوگیری از شکستن ذرات است. هرگونه آسیب به ظاهر گرانول میتواند ارزش تجاری محصول را به شدت کاهش دهد. در این موارد، استفاده از الواتورهای کاسهای (Bucket Elevators) یا کانوایرهای زنجیری با سرعت پایین پیشنهاد میشود. در این سیستمها، مواد به صورت ساکن در داخل محفظههایی قرار میگیرند و بدون سایش روی هم، به مقصد منتقل میشوند.
در فرآیند انتقال مواد صنعتی با ماهیت گرانولی، زاویه شیب ناودانیها (Chutes) باید حداقل ۵ تا ۱۰ درجه بیشتر از زاویه استراحت ماده باشد تا حرکت ثقلی تداوم یابد. اگر این زاویه به درستی محاسبه نشود، مواد در مسیر انباشته شده و باعث پسزدگی در کل سیستم میگردند. استفاده از پوششهای ضدسایش مثل سرامیک یا پلیاتیلن با وزن مولکولی بسیار بالا (UHMW) در نقاط برخورد، طول عمر تجهیزات را به طرز چشمگیری افزایش میدهد.
مواد چسبنده؛ پیچیدهترین سناریو در ماشینسازی
مواد چسبنده (Sticky Materials) مانند لجنهای صنعتی، خمیرهای مرطوب، فیلترکیکها و برخی مواد شیمیایی ویسکوز، سختترین چالش را برای مهندسان مکانیک ایجاد میکنند. این مواد برخلاف پودرها و گرانولها، تمایلی به جدا شدن از سطوح ندارند و به مرور زمان روی تیغهها، دیوارهها و شفتها رسوب میکنند. تجمع این رسوبات نه تنها ظرفیت انتقال را کاهش میدهد، بلکه باعث ایجاد بار اضافی (Overload) روی الکتروموتورها شده و در نهایت منجر به سوختن آنها میگردد.
در مواجهه با مواد چسبنده، کانوایرهای حلزونی معمولی بدون شفت (Shaftless Screw Conveyors) بهترین گزینه هستند. نبود شفت مرکزی مانع از پیچیدن مواد دور محور میشود و اجازه میدهد تودههای بزرگ و چسبنده به راحتی جابهجا شوند. همچنین، استفاده از تیغههای تمیزکننده (Scrapers) در کانوایرهای تسمهای که مواد چسبنده را جابهجا میکنند، الزامی است تا از بازگشت مواد (Carry-back) به زیر نوار و کثیف شدن کل کارگاه جلوگیری شود.
تکنولوژیهای نوین برای مقابله با چسبندگی
امروزه در صنعت ماشینسازی پیشرفته، برای غلبه بر چسبندگی از پوششهای نانو و تفلونی (PTFE) روی سطوح داخلی تجهیزات استفاده میشود. این پوششها با کاهش انرژی سطحی، مانع از چسبیدن مواد میشوند. همچنین، در برخی موارد از سیستمهای گرمایشی یا سرمایشی برای تغییر ویسکوزیته ماده در حین انتقال استفاده میشود تا جریانپذیری آن بهبود یابد. برای مثال، جابهجایی قیر یا شکلات غلیظ بدون کنترل دما عملاً غیرممکن است.
یک ترفند کاربردی در طراحی مخازن مواد چسبنده، استفاده از دیوارههای با شیب بسیار تند و هندسه نامتقارن است. این کار باعث ایجاد «جریان تودهای» (Mass Flow) میشود که در آن تمام ذرات همزمان حرکت میکنند و لایهای روی دیواره باقی نمیماند.
مقایسه فنی فرآیندهای انتقال
برای درک بهتر تفاوتها و انتخاب صحیح سیستم انتقال، جدول زیر مقایسهای جامع بین این سه دسته ماده را ارائه میدهد. این اطلاعات بر اساس استانداردهای طراحی ماشینآلات سنگین تدوین شده است:
| ویژگی فیزیکی / نوع ماده | مواد پودری | مواد گرانولی | مواد چسبنده |
|---|---|---|---|
| جریانپذیری (Flowability) | متغیر (وابسته به رطوبت) | بسیار عالی | بسیار ضعیف |
| ریسک اصلی در انتقال | غبار و انفجار | سایش و شکستن ذرات | انسداد و رسوب |
| بهترین سیستم انتقال | پنوماتیک / اسکرو ریزبافت | الواتور / کانوایر تسمهای | اسکرو بدون شفت / پمپ |
| نیاز به تجهیزات کمکی | ویبراتور و ایرپد | پوشش ضدسایش | تمیزکننده و گرمکن |
| کنترل دوزینگ | دقیق (با فیدر ستارهای) | متوسط (وزنی) | دشوار (نیاز به فشار) |
همانطور که در جدول بالا مشاهده میکنید، انتخاب سیستم برای انتقال مواد پودری و گرانولی کاملاً با مواد چسبنده متفاوت است. در پودرها، تمرکز بر روی ایزوله کردن محیط از غبار است، در حالی که در گرانولها، حفاظت از خودِ تجهیز در برابر سایش اولویت دارد و در مواد چسبنده، حفظ تداوم جریان ماده به هر قیمت، هدف اصلی است.
نکات کلیدی در طراحی و نگهداری خطوط انتقال
تجربه نشان داده است که اکثر خرابیها در خطوط انتقال مواد صنعتی، ناشی از عدم تطابق تجهیز با تغییرات خواص فیزیکی ماده در فصول مختلف است. به عنوان مثال، پودری که در تابستان به راحتی منتقل میشود، ممکن است در زمستان به دلیل افزایش رطوبت نسبی هوا، به شدت چسبنده شده و در لولهها رسوب کند. بنابراین، سیستمهای انتقال باید دارای انعطافپذیری عملیاتی باشند.
در ادامه، لیستی از اقدامات ضروری برای بهینهسازی فرآیند انتقال آورده شده است:
- پایش مداوم رطوبت: نصب سنسورهای رطوبتسنج در ورودی سیلوها برای تنظیم قدرت لرزانندهها.
- بازرسی دورهای نازلهای پنوماتیک: در سیستمهای انتقال پودر، گرفتگی نازلهای تزریق هوا میتواند تعادل فشار را به هم بزند.
- استفاده از اینورتر (VFD): برای کنترل سرعت موتورها متناسب با چگالی لحظهای مواد در حال انتقال.
- نصب دریچههای انفجار (Explosion Vents): به ویژه در خطوط انتقال پودرهای اشتعالزا.
- روانکاری دقیق: استفاده از روانکارهای گرید غذایی یا صنعتی مقاوم در برابر حرارت برای یاتاقانهای کانوایرها.
علاوه بر موارد فوق، یکی از مثالهای واقعی که در صنایع سیمان بسیار با آن مواجه میشویم، انتقال کلینکر (ماده اولیه سیمان) است. کلینکر هم خاصیت گرانولی دارد و هم به شدت ساینده است. در اینجا استفاده از کانوایرهای فلزی سنگین (Pan Conveyors) به جای تسمههای لاستیکی، طول عمر سیستم را از چند ماه به چندین سال افزایش میدهد. این نشان میدهد که شناخت دقیق «ماهیت ماده» حتی از انتخاب برند الکتروموتور هم مهمتر است.
در نهایت، موفقیت در انتقال مواد پودری و گرانولی یا مدیریت مواد چسبنده، در گرو نگاهی سیستمی به کل فرآیند است. از لحظه ورود ماده به هاپر تا تخلیه در مقصد، هر نقطه تماس پتانسیل ایجاد یک گلوگاه را دارد. یک مهندس خبره ماشینسازی، همیشه با بدبینانهترین حالت (چسبندهترین یا پودریترین حالت ممکن ماده) طراحی میکند تا پایداری تولید در سختترین شرایط تضمین شود. رعایت این جزئیات فنی، تفاوت بین یک خط تولید معمولی و یک واحد صنعتی تراز اول را رقم میزند.


دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید.